Монолит
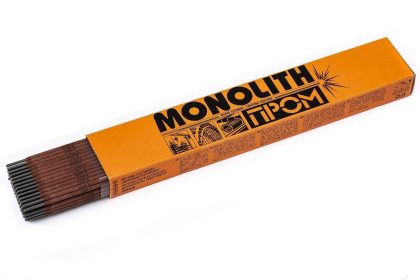
Электроды сварочные МОНОЛИТ МР-3 ПРОМ д.4.0 (5кг)
5,23р./ кгбез НДС
Подробнее→
Основное назначение электродов МР-3
Электроды марки МР-3 предназначены для сварки углеродистых сталей типа ВСт3сп, БСт3сп и других, во всех пространственных положениях, кроме вертикального сверху вниз, переменным или постоянным током обратной полярности, с напряжением холостого хода источника тока 65 В.
| Сварочные электроды Э46 МР-3 | ||
|
ГОСТ 9466–75 ГОСТ 9467–75 ТУ 1272−001−50133500−2009 ОСТ 5.9224−75 |
ISO 2560 E 43 1 R26 AWS А5.1 E6012 |
Э46-МР-3-Ø-УД Е431-Р26 |
Особые свойства: допускают сварку влажного, ржавого, плохо очищенного от окислов и других загрязнений металла. Имеют повышенную производительность процесса сварки.
| Диаметр, мм | Положение шва | ||
| нижнее | вертикальное | потолочное | |
|
2.5 |
70−100 |
60−90 |
60−90 |
|
3.0 |
70−100 |
80−100 |
80−100 |
|
4.0 |
90−140 |
140−170 |
140−170 |
|
5.0 |
170−210 |
150−170 |
— |
|
6.0 |
220−280 |
— |
— |
|
Временное сопроти вление разрыву, МПа |
Предел текучести, МПа |
Относительное удлинение, % |
Относительное сужение, % |
Температура испытаний, °С |
Тип образца | Ударная вязкость, Дж/см2 |
Работа удара KV, ДЖ (среднее значение для трех образцов) |
| не менее | |||||||
|
450 |
370 |
20 |
45 |
20 0 |
KCU — |
80 — |
— 47 |
| Массовая доля элементов, % | ||||
| углерод | марганец | кремний |
сера |
фосфор |
| не более | ||||
|
0,09−0,12 |
0,5−0,8 |
≤ 0,15 |
0,035 |
0,035 |
Технологические особенности сварки: сварка возможна короткой и средней дугой, хорошо перекрывают зазоры.
Прокалка перед сваркой: 160±10 0С, 1 час.
| Коэффициент наплавки, г/Ач | 8,5 |
|---|---|
| Расход электродов на 1 кг наплавленного металла, кг | 1,7 |
Электроды сварочные МОНОЛИТ МР-3 ПРОМ д.4.0 (5кг)
Электроды сварочные МОНОЛИТ УОНИ 13-55 ПРОМ д.3.0 (2.5кг)
Электроды сварочные МОНОЛИТ УОНИ 13-55 ПРОМ д.4.0 (5кг)
Электроды МЭЗ УОНИ-13/55 ОРИГИНАЛ Ø4мм Пачка 6кг
Опишите, что варите и в каком объёме — инженер подберёт оборудование и материалы, посчитает стоимость и срок поставки. Отвечаем в течение часа.