МЭЗ-Светлагорск
PDF
Электроды МЭЗ Т-590 Ø5мм Пачка 1кг (МЭЗ-Светлогорск)
9,23р./ кгбез НДС
Подробнее→
ВИД ПОКРЫТИЯ- основное
| ТУ У 28.7−34142621−006:2012 | Гост 9466 | ЦЧ-4 |
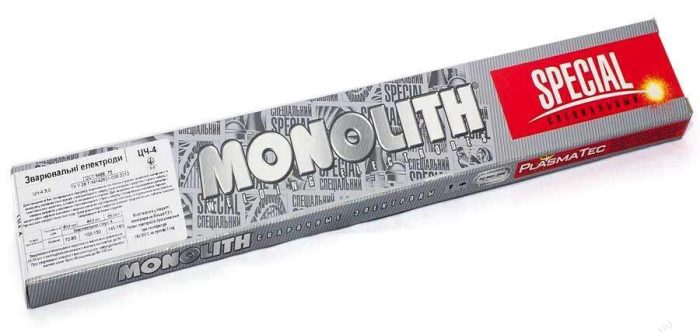
Электроды покрытые металлические марки ЦЧ-4 для ручной дуговой сварки и наплавки чугуна с основным покрытием, что предназначены для холодной сварки конструкций с высокопрочного чугуна с шаровидным графитом и серого чугуна с пластинчатым графитом, а также их соединение со сталью. Электроды ЦЧ-4 могут использоваться для сварки поврежденных деталей и сварки дефектов в отливках с высокопрочного и серого чугуна и предварительной наплавки первых одного-двух слоев на изношенных чугунных деталях под последующую наплавку специальными электродами.
Коэффициент наплавки 10,0 г/Ач. Расход электродов на 1 кг наплавленного металла — 1,8 кг.
При высоком напряжении (более 60 В) холостого хода трансформатора и короткой длинесварочных кабелей возможно сварки переменным током. Варить только на чистых, обезжиренных и не ржавых поверхностях (перед сваркой шлифовать место соединения). Сварку проводять короткими валиками длиной (25−30) мм с охлаждением каждого валика на воздухе до 60 °C и проковкой каждого участка шва лёгкими ударами молотка. При сваривании ковкого и высокопрочного чугуна длина валика может быть увеличена до (80−100) мм.
| Si |
Mn |
V |
C |
P |
S |
|
0,10−0,80 |
0,5−2,5 |
8,5−10,5 |
не более |
||
|
0,25 |
0,04 |
0,07 |
|||
Электроды ЦЧ-4 обладают хорошими сварочно-технологическими свойствами: лёгким зажиганием дуги и стабильным горением, малыми потерями металла от разбрызгивания, хорошим формированием металла шва при сварке в нижнем положении. В металл шва сваренный электродами ЦЧ-4 вводится сильный карбидообразователь — ванадий. Образующиеся карбиды данного элемента, не растворяются в железе и имеют форму мелкодисперсных нетвердых включений. Металлическая основа при этом оказывается обезуглероженной и достаточно пластичной. После сварки возможна обработка режущим инструментом.
| Положение шва в пространстве | Сила сварочного тока, А, для электрода диаметром, мм | ||
|
3,0 |
4,0 |
5,0 |
|
|
Нижнее |
70−85 |
100−130 |
140−16 |
Сварку проводить постоянным током обратной полярности «+» на электроде.
| Диаметр, мм | Длина, мм | Количество электродов в пачке, шт. | Вес пачки, кг |
| 3,0 |
350 |
30−31 | 0,8 |
|
4,0 |
450 |
11 |
1 |
АНАЛОГИ
В случае увлажнения прокалка (160−200)°С — 60 мин.ПРОКАЛКА ПЕРЕД СВАРКОЙ
ПОЛОЖЕНИЕ ШВОВ ПРИ СВАРКЕ
СЕРТИФИКАЦИЯ
| Производитель | Марка электродов |
|---|---|
| ESAB | ОК 91.00 |
Опишите, что варите и в каком объёме — инженер подберёт оборудование и материалы, посчитает стоимость и срок поставки. Отвечаем в течение часа.