ESAB
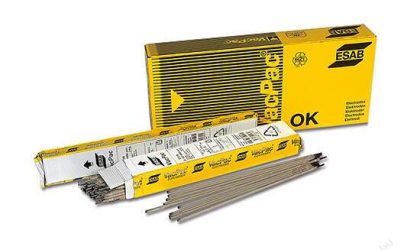
Сварочные электроды ESAB OK 14MnNi 4.0х450мм (ранее OK 86.28)
Цена уточняется
Подробнее→
Тип покрытия — основное.
Электрод, обеспечивающий в наплавке низколегированную мартенситную сталь, предназначенный для упрочняющей и Механическая обрабатываемость наплавленного металла хорошая, стойкость к ударным нагрузкам очень хорошая, стойкость к трению металла о металл очень хорошая Ток: ~ / = (+) Аналог O. K. Weartrode 30 (OK 83.28)
восстановительной наплавки поверхностей, работающих в условиях трения металла о металл. Применяется для наплавки гусеничных траков, валов, концов железнодорожных рельсов, крестовин и остряков, крупных зубьев литых шестерен, а также деталей шаровых мельниц, таких как рифленые ролики и захваты.
Пространственные положения при сварке: 1
Напряжение холостого хода: 70 В
Режимы прокалки: 180−220°С, 2 часа
Доступные для заказа диаметры: 3,15; 4,0; 5,0 мм
Классификации и одобрения
Типичные характеристики наплавленного металла
Химический состав, %
Механические свойства
EN 14700: E Fel
C
0,08
Твердость поверхности в третьем слое наплавки (без предварительного подогрева) 25… 35 HRC
DIN 8555:
Mn
0,92
E 1-UM-300
Si
0,48
Cr
2
Mo
0,1
V
0,2
| Классификации и одобрения | Типичные характеристики наплавленного металла |
|---|---|
| Химический состав, % | Механические свойства |
| Cr | 2 |
| Mo | 0,1 |
| V | 0,2 |
Сварочные электроды ESAB OK 14MnNi 4.0х450мм (ранее OK 86.28)
Сварочные электроды ESAB OK 14MnNi 3.2х450мм (ранее OK 86.28)
Сварочные электроды ESAB OK Weartrode 55 HD (ранее OK 84.58) Ø3,2
Сварочные электроды ESAB OK Weartrode 55 HD (ранее OK 84.58) Ø5,0
Опишите, что варите и в каком объёме — инженер подберёт оборудование и материалы, посчитает стоимость и срок поставки. Отвечаем в течение часа.