ESAB
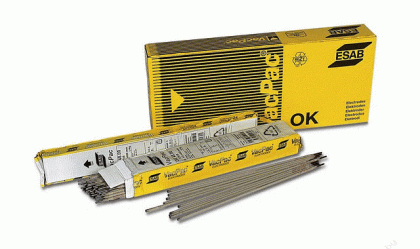
Сварочный электрод ESAB OK Ni-Cl (ранее OK 92.18) Ø2.5мм
Цена уточняется
Подробнее→
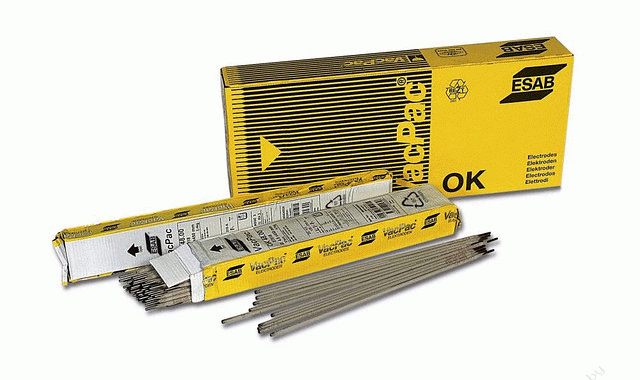
Тип покрытия — основное с высоким содержанием графита.
Электрод с сердечником из железно-никелевого сплава, предназначенный для сварки, ремонта и заварки дефектов в изделиях из серого, высокопрочного и ковкого чугуна, а также сварки чугуна со сталью. Наплавленный металл обладает более высокой прочностью, стойкостью к горячим трещинам и меньшей чувствительностью к загрязнениям в сравнении с OK 92.18. Поэтому он больше подходит для сварки ковких и высокопрочных чугунов, изделий работающих при высоких нагрузках, многопроходной сварки в разделку больших толщин, а также серых чугунов с повышенным содержанием серы и фосфора. Низкое напряжение холостого хода позволяет выполнять сварку от бытовых сварочных источников. Сварка выполняется на холодную или с незначительным подогревом. Валики наплавлять только в продольном направлении без колебаний электрода участками длиной не более 50 мм. При многослойной наплавке, послойно охлаждать на воздухе до температуры 60 °C. Немедленно после сварки проковать валик, пока наплавленный металл имеет тускло-красный цвет. Охлаждать максимально медленно, желательно в древесных опилках или теплом перлитном песке.
Ток: ~ / = (+)
Пространственные положения при сварке: 1, 2, 3, 4, 5, 6
Напряжение холостого хода: 50 В
Режимы прокалки: 180−220°С, 2 часа
| Классификация | Сертификация |
| EN ISO 1071: E C NiFe-Cl-A 1 AWS A5.15: ENiFe-Cl-A |
— |
Химический состав
| С | Ni | Fe | Si | Al | P | S |
| 1.50 | 51.0 | 46.0 | 0.70 | 1.40 | max 0.020 | max 0.010 |
Механические свойства
| Предел текучести σт, Н/мм² | Предел прочности ?в, Н/мм? | Удлинение δ, % | Твердость, HB |
| — | 375 | — | 180 |
Информация для заказа
| Наименование | Заказной номер |
| OK NiFe-Cl-A 2.5×300mm 1/4 VacPac | 92582520L0 |
| OK NiFe-Cl-A 3.2×350mm 1/4 VacPac | 92583230L0 |
| OK NiFe-Cl-A 4.0×350mm 1/2 VacPac | 92584030G0 |
| Классификация | Сертификация |
|---|---|
| EN ISO 1071: E C NiFe-Cl-A 1 AWS A5.15: ENiFe-Cl-A | - |
Сварочный электрод ESAB OK Ni-Cl (ранее OK 92.18) Ø2.5мм
Сварочные электроды ESAB OK 92.55
Сварочный электрод ESAB OK Ni-Cl (ранее OK 92.18) Ø3.2мм
Сварочный электрод ESAB OK Ni-Cl (ранее OK 92.18) Ø4.0мм
Опишите, что варите и в каком объёме — инженер подберёт оборудование и материалы, посчитает стоимость и срок поставки. Отвечаем в течение часа.